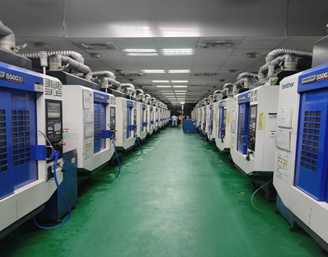
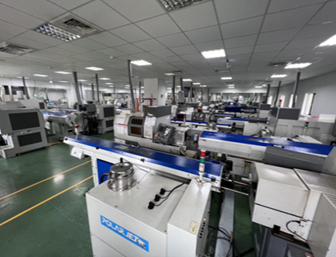
CNC車床(Computer Numerical Control Lathe)是一種利用電腦數值控制技術來操作加工程序的工具機。 與傳統車床需要人工控制刀具不同,CNC車床透過事先編寫好的程式,自動控制刀具移動與加工流程, 能夠完成圓柱形、圓錐形、螺紋、溝槽及複雜輪廓等零件加工。
加工時,工件會固定在主軸夾頭上並高速旋轉,刀具則依照程式設定的路徑進行切削, 逐步將材料加工成符合尺寸與公差要求的成品。由於具備高精度、高效率及加工一致性的特性, CNC車床已廣泛應用於汽車零件、機械設備、航太工業、醫療器材、電子零組件及各類精密金屬加工領域。
CNC車床的工作原理
CNC車床的核心概念,是將零件設計轉換為機台可讀取的加工程式,並透過控制器自動執行切削動作。 一般加工流程可分為以下幾個步驟:
- 零件設計:客戶或研發端先完成零件3D與2D圖面,明確定義外形、尺寸、材料、公差與功能需求。
- 程式編寫:透過軟體或手動編寫G Code,將加工路徑轉換成CNC可讀取的程式。
- 機台設定:安裝刀具、夾持工件、準備五金或治具,並設定加工原點與各項加工參數。
- 自動加工:啟動程式後,CNC控制器依照指令控制主軸轉速、進給速度及刀具移動,自動完成加工。
- 品質檢驗:加工完成後,使用量測工具確認尺寸、公差及加工特徵是否符合圖面要求。
CNC車床有哪些優點?
相較於傳統車床,CNC車床的優勢在於可透過程式化控制提升穩定性與效率,特別適合需要重複加工與尺寸一致性的零件。
- 高精度加工:可依圖面與製程條件達成精密加工需求,適合精密零件製造。
- 品質穩定:程式化加工可降低人為操作差異,提升產品一致性。
- 生產效率高:自動加工流程可縮短單件加工時間並提升整體產出效率。
- 適合大量生產:同一套程式可重複加工,利於批量製造與品質管理。
- 可加工複雜零件:可完成曲面、螺紋、溝槽及特殊輪廓等加工特徵。
- 節省人力成本:在合適的生產配置下,一位操作員可管理多台設備,提升整體生產效率。
傳統車床與CNC車床的差異
傳統車床與CNC車床都能進行車削加工,但在操作方式、加工穩定性與量產效率上有明顯差異。
| 項目 | 傳統車床 | CNC車床 |
|---|---|---|
| 操作方式 | 人工操作 | 電腦程式控制 |
| 精度 | 依操作技術而定 | 高精度且穩定 |
| 生產效率 | 較低 | 高 |
| 大量生產 | 不適合 | 非常適合 |
| 複雜加工 | 困難 | 容易完成 |
| 一致性 | 普通 | 高 |
車床與銑床的差異
車床與銑床都是金屬加工常用設備,但加工原理與適合的零件形狀不同。
| 比較項目 | 車床 | 銑床 |
|---|---|---|
| 加工原理 | 工件旋轉,刀具移動 | 刀具旋轉,工件移動 |
| 適合加工形狀 | 圓柱、圓錐、軸類等旋轉對稱零件 | 平面、溝槽、孔、複雜曲面等 |
| 主要刀具 | 車刀 | 銑刀 |
| 常見加工方式 | 外圓車削、內孔車削、端面、切槽、車螺紋 | 平面銑削、側銑、槽銑、鑽孔、輪廓加工 |
| 工件固定方式 | 工件夾在主軸夾頭上旋轉 | 工件固定在工作台上 |
| 代表產品 | 軸心、螺桿、套筒、滾輪 | 模具、治具、機械底座、支架 |
公差是什麼?
在精密加工中,公差是一定會接觸到的重要概念。公差代表零件實際尺寸允許誤差的範圍。 因為再精密的車床或銑床,也不可能將每個零件都做到完全一模一樣,所以工程圖會規定一個可以接受的尺寸範圍,這就是公差。
用簡單例子理解公差
假設工程圖要求加工一支軸,設計尺寸為20.00 mm,公差為±0.02 mm,表示這支軸的尺寸允許範圍為19.98 mm到20.02 mm。 只要加工完成後的實際尺寸落在此範圍內,即可判定為符合尺寸要求。
為什麼需要公差?
公差的目的,是讓零件在實際製造後仍能正確組裝與正常運作。以一支軸要裝進一個孔為例:
- 軸太大,可能裝不進去。
- 軸太小,可能造成晃動或鬆脫。
- 尺寸在合理範圍內,才能維持正常配合與功能。
因此,設計師會依照零件用途決定公差需要放寬或縮小。公差越小,通常代表尺寸精度要求越高, 也可能需要更精密的機台、刀具和量測工具,因此加工時間與成本也會提高。
公差與製程能力的關聯
公差與加工製程能力密切相關,兩者共同決定產品是否能穩定符合設計要求。 若設計公差超過製程能力,可能造成不良率提高、加工時間增加、成本上升、刀具耗損加快、檢驗成本增加及生產效率降低。
因此,設計時應避免設定超出實際需求的過嚴公差。設計人員通常會根據功能需求決定公差, 製造端則評估現有製程是否能穩定達成。理想情況是製程能力能穩定滿足公差要求, 讓產品同時兼顧品質、生產效率與成本。
打樣與量產的差異
在產品開發過程中,打樣與量產是兩個不同階段的製造流程。 雖然兩者皆是依照設計圖面與規格要求製作產品,但其目的、製程條件、品質要求與管理方式皆存在差異。
1. 目的不同
打樣階段的主要目的,是確認產品設計是否可行,包括外觀、功能、組裝方式、材料選擇以及加工方法是否符合設計需求。 此階段重點在於快速驗證與問題發現,允許進行多次修改與改善。
量產階段則是在設計確認後,以穩定、高效率及可控成本的方式大量生產符合規格的產品。 此階段重點在於製程穩定性、生產效率及品質一致性。
2. 製程條件不同
打樣通常採用較彈性的製程方式,例如使用通用機台或依現場狀況調整加工參數,技術人員也可即時修正問題。 由於製作數量較少,製程變異較容易透過人工控制。
量產則需要建立標準化製程,例如固定加工設備與治具、建立標準加工參數、制定作業流程與檢驗規範, 並控制人員操作差異。量產要求的是在長時間、大批量生產下仍能維持品質一致。
3. 品質管理方式不同
打樣階段主要確認設計是否正確、尺寸是否符合需求、功能是否達成及組裝是否順利,偏重於找出問題。 量產階段則著重製程穩定性、不良率控制、批次一致性、供應鏈穩定與品質追溯,偏重於防止問題再次發生。
常見問題 FAQ
Q1:CNC車床適合加工哪些零件?
CNC車床適合加工圓柱、圓錐、軸類、套筒、螺紋、溝槽及旋轉對稱結構的零件,常見於機械、電子、汽車與精密金屬零組件應用。
Q2:CNC車床和銑床最大的差異是什麼?
車床主要是工件旋轉、刀具移動,適合旋轉對稱零件;銑床則是刀具旋轉、工件移動,適合平面、溝槽、孔位與複雜曲面加工。
Q3:為什麼公差越小成本越高?
公差越小代表尺寸允許誤差越少,通常需要更穩定的製程、更精密的刀具與量測,以及更多加工與檢驗時間,因此成本可能增加。
Q4:打樣通過後是否可以直接量產?
打樣通過代表設計與功能初步確認,但量產前仍需建立穩定製程、檢驗標準、治具與品質管理方式,以確保批量生產的一致性。
總結
CNC車床是現代精密加工中重要的製造設備,能透過程式化控制提升加工效率、尺寸穩定性與產品一致性。 對於軸類、套筒、螺紋件、接頭與各類旋轉對稱金屬零件而言,了解CNC車床的工作原理、公差概念與打樣量產差異,有助於在產品設計初期降低加工風險。
若您正在評估CNC車床加工、車銑製件打樣或後續量產需求,建議在圖面階段即同步確認材料、公差、表面處理、檢驗基準與製程能力,讓產品能兼顧品質、效率與成本。